¿Cómo Logra la Maquinaria para Plástico de Burbujas un Sellado Perfecto en Cada Burbuja?
2026-08-31
En el embalaje industrial, la integridad estructural de un colchón de aire es lo que determina en última instancia si las mercancías transportadas llegan intactas. La microporosidad, el espesor inconsistente y la geometría inestable de las burbujas son las causas más comunes de fallo por compresión en sistemas de producción de gama baja, y los daños que provocan rara vez se manifiestan hasta que un envío ya está en tránsito. Una máquina de película de burbujas correctamente diseñada elimina estos defectos de raíz, combinando un diseño mecánico de precisión con una cuidadosa ciencia de materiales en cada etapa del proceso.
Los Puntos Débiles Estructurales Detrás del Fallo por Compresión
La mayoría de los fallos por compresión se remontan a problemas que comenzaron mucho antes de que la película de burbujas saliera de la línea de producción. Un control laxo de la temperatura en el troquel es uno de los culpables más comunes, ya que incluso una variación modesta a lo ancho de la banda crea estrías de espesor que dejan puntos débiles y zonas de sellado frágiles dispersas en un rollo que por lo demás sería utilizable. Una vez que esa inestabilidad entra en la masa fundida, tiende a agravarse en lugar de corregirse, y el flujo de resina que debería formar una base estructural consistente termina introduciendo puntos débiles ya en la primera capa.
Los problemas se multiplican a partir de ahí. Las máquinas sin una verdadera coextrusión multicapa, o con capas externas que carecen de una fuerte afinidad para el sellado por calor, luchan por producir una película de burbujas con una estanqueidad real a largo plazo, lo que se vuelve evidente solo después de semanas o meses de almacenamiento, cuando el acolchado se ha ido escapando silenciosamente. Un control de vacío impreciso durante la formación de la burbuja introduce un tipo diferente de defecto, causando estrechamiento y espesor de pared desigual en la superficie de cada burbuja, en lugar de la semiesfera uniforme que debería tener una celda bien formada. Además de todo esto, una gestión laxa de la tensión durante el conformado permite que las burbujas semisólidas se hundan, se estiren en exceso o colapsen antes de que el polímero se haya cristalizado por completo, deshaciendo cualquier precisión que existiera anteriormente en el proceso.
Donde un Sello Débil se Convierte en una Pérdida Real
Estas debilidades estructurales no son solo defectos de producción; se traducen directamente en mercancías dañadas y reclamaciones costosas en industrias específicas donde el embalaje debe resistir bajo estrés real. La vajilla de vidrio y cerámica exportada por vía marítima es uno de los ejemplos más claros, ya que estos envíos pasan semanas o incluso meses en tránsito antes de llegar a su destino. La retención de aire a largo plazo no es opcional en este contexto, es la razón misma del embalaje, y una película de burbujas con incluso una microfuga menor ha fallado efectivamente en su trabajo mucho antes de que el contenedor llegue al puerto, dejando a las mercancías frágiles sin un acolchado significativo cuando más lo necesitan.
Las piezas de maquinaria para exteriores y las herramientas de ferretería presentan un tipo diferente de estrés sobre la misma debilidad subyacente. Estas cargas son pesadas, de forma irregular y, a menudo, se apilan para períodos de almacenamiento prolongados, lo que ejerce una compresión sostenida sobre la estructura de la burbuja en lugar de un solo impacto. La inconsistencia del espesor de la pared en este escenario no es un problema estético; es el punto exacto donde una burbuja se comprimirá y fallará bajo un peso sostenido, y una vez que una sección colapsa, la carga que tiene encima pierde soporte y toda la pila se vuelve vulnerable.
Donde Comienza Realmente el Sellado Perfecto
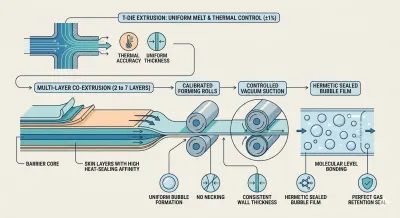
Perfeccionar el sello en cada burbuja comienza mucho antes de que la propia burbuja tome forma, en el troquel en T donde se establece la distribución de la masa fundida a lo largo de todo el ancho de la banda. Los troqueles en T avanzados mantienen la variación de temperatura por debajo de más o menos el uno por ciento, y ese nivel de precisión térmica es lo que elimina las estrías de espesor responsables de los puntos débiles y las zonas de sellado frágiles más adelante en la línea. Un flujo de resina estable y bien controlado en esta etapa evita que se formen puntos débiles estructurales en la primera capa, lo que significa que cada etapa posterior del proceso se basa en una base consistente en lugar de estar compensando una deficiencia.
Construyendo la Estanqueidad en la Propia Estructura de Capas
A partir de ahí, la coextrusión multicapa es lo que convierte una película estructuralmente sólida en una genuinamente hermética. Las líneas de producción que van desde configuraciones de 2 capas hasta máquinas de película de burbujas de alta velocidad de 7 capas de alta capacidad utilizan capas funcionales para cumplir dos propósitos a la vez, con una capa central estructural que proporciona rigidez, mientras que las capas externas están diseñadas específicamente para una alta afinidad de sellado por calor. Cuando estas capas pasan juntas a través de rodillos de conformado calibrados, se unen a nivel molecular en lugar de simplemente fusionarse en la superficie, y esa combinación específica de calor y presión de contacto es lo que crea un sello hermético capaz de prevenir la permeación de gas a lo largo de ciclos de almacenamiento prolongados, exactamente el tipo de fiabilidad a largo plazo del que depende el embalaje de vidrio y cerámica para transporte marítimo.
Control de Vacío de Precisión para Cada Celda
Obtener la forma correcta de la burbuja es un desafío de ingeniería independiente, y es uno para el que las máquinas de película de burbujas de baja velocidad de 2 capas y de velocidad media de 2 capas están específicamente ajustadas para resolver en aplicaciones donde tanto la eficiencia del material como la resistencia del sello son importantes. La succión de vacío controlada dentro del rodillo de conformado atrae la película fundida uniformemente hacia cada cavidad, y esa tracción uniforme es lo que evita el estrechamiento mientras mantiene la altura y el diámetro de la burbuja consistentes de una celda a la siguiente. El resultado es un espesor de pared uniforme en toda la semiesfera de cada burbuja, que es precisamente la propiedad que evita que una pila apilada de herramientas o piezas de maquinaria desarrolle el tipo de punto débil que colapsa bajo presión sostenida.
Manteniendo la Forma Hasta que se Fije
Nada de esta precisión importa si la burbuja no puede mantener su forma mientras el polímero termina de cristalizar, razón por la cual las máquinas de película de burbujas multicapa dependen de un control de tensión automatizado de circuito cerrado durante toda la etapa de conformado. Los sensores monitorean continuamente la tensión de la banda y ajustan dinámicamente las velocidades de alimentación, evitando el hundimiento o el estiramiento excesivo que de otro modo distorsionarían la geometría de la burbuja antes de que tenga la oportunidad de fijarse. Ese mismo sistema transporta la integridad estructural de la película desde el rodillo de conformado hasta la estación de bobinado final, de modo que la forma de la burbuja que se mide en el troquel aún está intacta para cuando el rollo está terminado.
Cerrando el Ciclo para una Fuga Casi Nula
En la cúspide de este sistema, las máquinas de película de burbujas de alta velocidad de 7 capas conectan la consistencia del flujo de resina directamente con la velocidad general de la línea a través de una calibración continua de circuito cerrado. La presión de extrusión se calibra contra las tasas de enfriamiento en tiempo real, y esa sincronización continua reduce las microfugas en aproximadamente un 99.8 por ciento en comparación con sistemas puramente mecánicos más antiguos que se basan en ajustes estáticos en lugar de retroalimentación en vivo. El sellado hermético que esto produce es lo suficientemente fiable como para soportar una reducción del 15 por ciento en el calibre de la película sin renunciar al rendimiento del acolchado o a la resistencia a la compresión, lo que se traduce directamente en un menor costo de material tanto para el embalaje de exportación de gran volumen como para el embalaje industrial pesado.
Ingeniería en Cada Capa del Sello
Un colchón de aire verdaderamente fiable nunca es el resultado de una sola característica; proviene de la precisión compuesta en cada etapa, desde la precisión térmica del troquel en T hasta la unión de capas a nivel molecular, el conformado por vacío controlado, la gestión dinámica de la tensión y la calibración del proceso en circuito cerrado. Ese es el estándar que incorporamos en cada máquina de extrusión de película de burbujas que fabricamos, porque los clientes que envían mercancías de vidrio y cerámica a través de océanos o apilan hardware pesado durante meses en un almacén no pueden permitirse una burbuja que falle silenciosamente. Cuando cada etapa del proceso está diseñada con la misma tolerancia, el resultado es una película donde cada burbuja mantiene su sello, ya sea que se abra la misma semana en que se produjo o después de un largo viaje a través del mundo.